- 暂无相关记录!
钢包冶金过程中,看到钢液表面形成炉渣,意味着人工精炼渣层已经建立,钢液净化已经开始。然而,这层吸收杂质、隔绝钢液与氧接触的厚渣层,也会形成物理屏障,妨碍脱硫剂——电石——到达下方钢液。这时,电石粒度就格外重要。
脱除钢中硫是二次精炼的重要步骤,有助于保持钢材的可加工性,并减少杂质。加入CaC₂的技术较为成熟,可追溯至20世纪70年代;为了便于控制,使用小粒度电石仍是主流做法。
本文讨论2~10 mm电石粒度如何影响脱硫,并分析效果、安全和成本。读完后,您将更清楚怎样选择适合自身钢铁脱硫工艺的粒度。我们先从基础问题开始:为什么要脱除钢中的硫?
钢中硫的来源与影响
钢中的硫通常来自铁矿石、废钢和铁合金等原料。熔融金属中含有这些来源带入的硫,需要将其脱除,以保持钢材力学性能。高炉产出的铁水通常含硫100~800 ppm,根据工艺要求,需要降至35~10 ppm。
为什么需要脱硫?
低硫的高品质钢也称“洁净钢”。电弧炉(EAF)和碱性氧气转炉(BOF)产出的钢液必须进行二次冶金处理,以提高洁净度。主要原因包括:
热脆性:钢中的铁与硫反应形成FeS。硫化亚铁熔点较低,为988°C,会影响钢材加工,尤其是热轧和锻造。FeS熔化后削弱钢材,使其变脆并容易开裂。
焊接性能下降:焊接高温使金属熔化,主要金属凝固后产生内部拉应力,而FeS仍可能在一段时间内保持液态,无法承受这些应力,从而出现凝固裂纹或热裂纹。
耐腐蚀性:硫降低钢材耐腐蚀性,表面可能形成细小而较深的孔蚀。
SO₂排放:脱硫有助于将二氧化硫排放控制在允许范围内,是满足严格空气排放要求的重要环节;典型要求为20 mg/m³。
副产物回收:加入CaC₂后会形成可回收利用的电石渣,有助于可持续生产(Qi等,2022)。
电石脱硫的作用机理
在讨论CaC₂粒度如何影响脱硫之前,先了解工艺本身。后文再分析粒度如何加强这些作用机制。
反应机理
使钢液表面形成炉渣的核心反应为:
CaC₂ + S → CaS + 2C
电石与硫反应形成硫化钙,同时向钢液中释放碳。CaS不溶,会上浮至钢液表面,经过适当时间后便于去除。
工艺参数的影响
反应剂质量
纯度:CaC₂纯度高,反应更强。电石纯度要求为“>63~68%”,并要求Si低于2%、P低于0.02%,以获得充分反应并减少污染。
加料流量:控制反应剂加入量,是提高脱除率的必要条件,200~300 g/min被列为理想范围。
化学因素
脱氧状态:钢液应保持低氧状态,避免CaC₂被氧消耗。
诱导时间:电石不会立即进入充分反应阶段,需要20~40秒的初始诱导期,之后反应动力学作用才开始显现。
限速步骤:硫向CaC₂扩散,是这一过程的限速环节。
温度:温度影响较小,相关数据为“高于100°C时为3%”的表述,因此强调应重点关注混合等其他因素。
机械因素
穿透率(β):反应效率与穿透率有关,这里指搅拌气体流量相对于喷入反应剂流量的比例。
工艺路线:选择铁水预处理还是钢包炉精炼,会影响处理结果。
混合与搅拌:双喷枪等反应剂喷入系统的配置,以及惰性气体搅拌程度,决定硫与电石的接触情况。
2~10 mm粒度对脱硫的影响
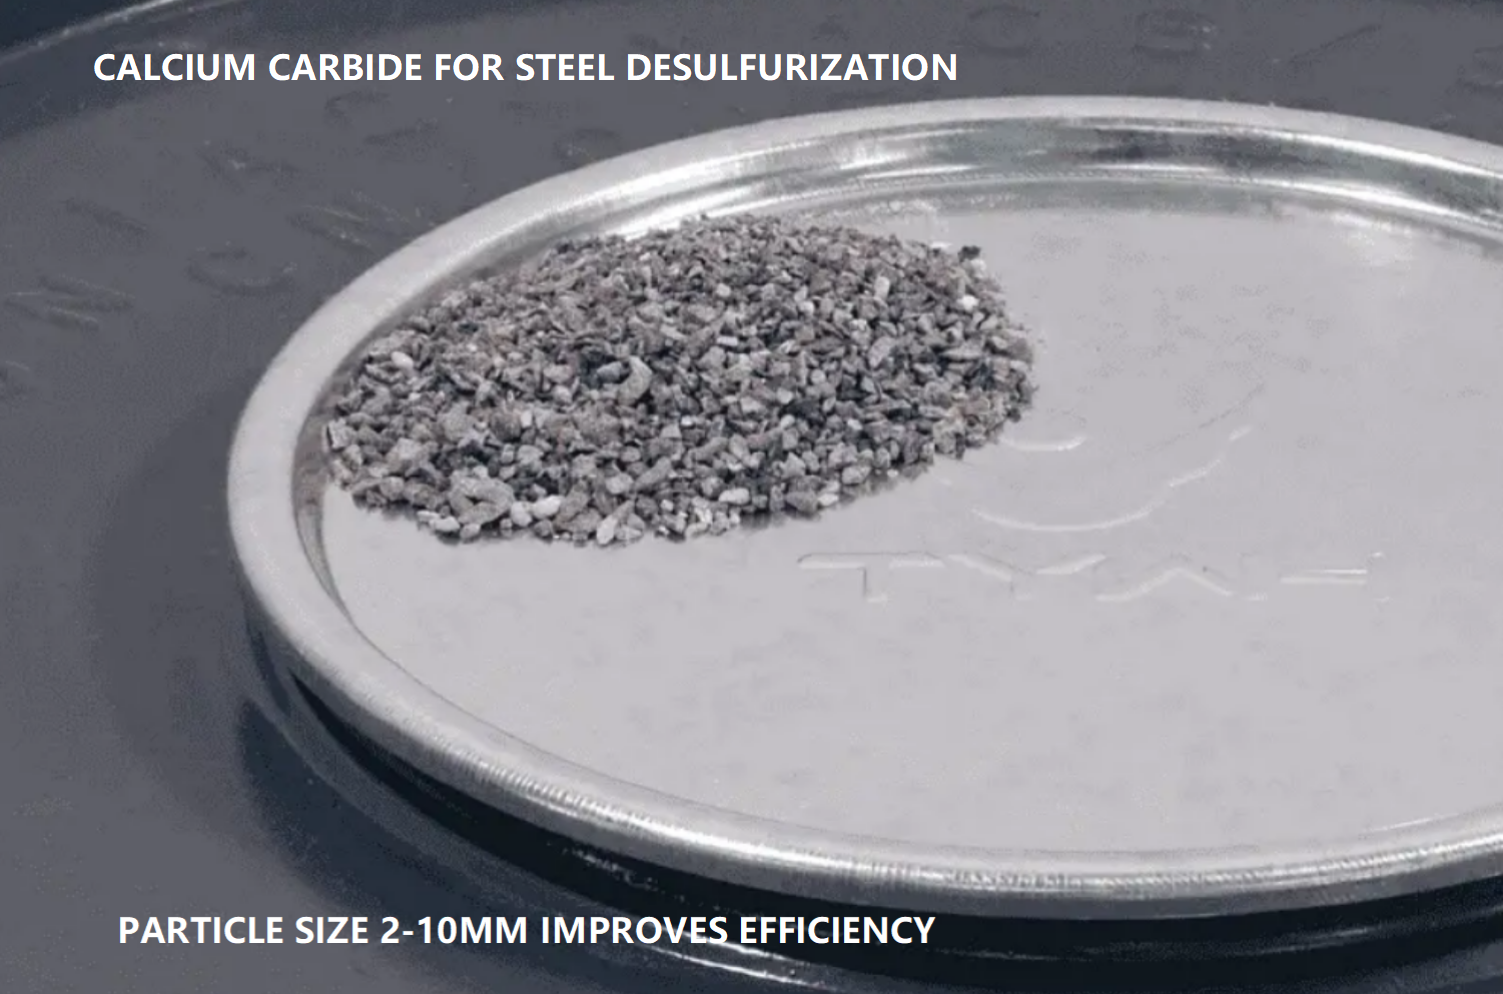
了解脱硫过程及各项参数后,就可以讨论电石粒度对效率的影响。对于高生产率工艺,*佳粒度为2~10 mm。
反应动力学与持续反应能力
增加反应表面积,会影响整体反应动力学。整个工艺中,电石必须在熔融金属中保持稳定的反应表现,2~10 mm范围对效率尤为关键。
持续反应速率:将电石磨成粉尘加入钢液,虽然可获得*快初始反应,但效果很快减弱。2~10 mm颗粒能够维持有效的传质尺度,在整个精炼时间内保持可靠反应(Coudure与Irons,1994)。
避免反应快速衰减:2~10 mm颗粒具有适度表面积,可限制CaS产物壳层过快形成;超细颗粒可能在几秒内被壳层“包住”,使反应受阻。壳层生长较慢,有助于电石核心继续有效反应,并保持可预测的扩散动力学(Chiang等,1990)。
利用率与物理控制
与粉尘相比,2~10 mm电石颗粒具有更好的物理稳定性,因此材料利用率更高。
较高利用率
2~10 mm颗粒的反应剂利用率为55%~75%,而小于1 mm粉尘仅为40%~55%,原因是前者较少被载气立即吹走(Coudure与Irons,1994)。
较好的穿透率(β)
典型喷入速度下,穿透率β可达到25%~35%,明显高于细粉。颗粒质量较大,不易被气泡夹带,有助于深入熔融金属。
足够的停留时间
虽然颗粒在喷吹羽流中的停留时间较短,只有0.8~3秒,但喷入颗粒数量达到数十亿级,累积接触足够充分,可在180~240秒内达到75%~90%的脱硫率(Guo等,2023)。
结果可预测
严格控制粒度,使90%以上颗粒符合规格,能够让不同班次的K和β值保持可重复性,反应更易控制,结果也更可预测。
使用2~10 mm粒度的优势
优化反应:兼顾有效反应所需的表面积,并避免CaS壳层快速形成,让反应持续更久。
更好穿透:气力输送中较高的穿透率(β=25%~35%)有助于深入接触,提高每次加料的脱硫效果。
改善混合:颗粒配合气泡搅拌和循环,减少不活跃的“死区”,加强硫扩散。
提高安全性:相比反应活跃、扬尘较多的细粉,可明显降低受潮后乙炔爆炸的风险。
工艺效率:严格的粒度控制,使反应速率常数K和穿透效果可重复,支持稳定结果和高效工艺。
便于处理:颗粒磨蚀性较低,利于稳定维持较高流量,并减少喷枪等设备磨损。
降低反应剂成本:利用率提高、损失减少,与微米级粉末方法相比,估计可降低约25%的反应剂消耗。
案例:TYWH
2~10 mm粒度已成为成功的商业产品,TYWH等主要生产企业专注于其生产和全球出口。TYWH年产能为120,000吨,向全球供应2~4 mm和4~7 mm专用规格,粒度一致性严格控制,合格率超过90%,并采用充氮钢桶安全包装,以保持品质和安全。
如果您希望进一步了解TYWH,欢迎访问网站。
结语
优化电石粒度,可以提高利用率、改善穿透,并延长稳定有效的反应时间。这样既能降低反应剂成本,也能减少爆炸风险、提升安全性,并使工艺结果更可预测。
买电石请联系:17822272992