- 暂无相关记录!
钢铁生产中,铁水脱硫(HMD)的需求受到环保和原料变化的共同推动。环保机构提出的可持续发展目标要求降低炼钢过程的CO₂排放,这将增加对废钢的依赖,而废钢通常含有较多硫、磷等杂质。
使用废钢作为原料,脱硫需求也会提高,由此引出一个问题:电石、镁和石灰,哪一种脱硫剂的综合成本*低?判断经济性,需要分析电石、镁、石灰与钢中硫及其他杂质的反应,仅比较采购单价并不充分。
本文介绍脱硫机理和工艺,对比各类药剂的性能数据,*后分析综合成本。先从基础问题开始。
为什么要脱除钢中的硫?
硫会改变钢材的物理特性,是钢液中的一种杂质,脱除后有助于获得“洁净钢”。钢中硫可能引起热脆性、焊接性能下降、耐腐蚀性降低,以及SO₂排放等问题。因此,可以通过不同反应机理和药剂去除这一不需要的元素。
脱硫机理与工艺配置
脱硫原理
目标是高效脱除熔融金属中的硫,其初始质量含量通常为0.02%~0.06%。加入反应剂后,杂质会进入顶部炉渣,便于去除,或者以气体形式离开体系。
脱硫需要关注脱除百分比(效率)、硫化物容量,以及反应剂与金属之间的传质。不同炉渣的硫化物容量不同,也就是容纳硫的能力不同。硫移动的固有速率以扩散系数表征,1350°C时约为1.2×10⁻⁸ m²/s。
化学反应
石灰(CaO)
CaO + [S] → CaS + [O]
石灰与硫反应生成硫化钙,并释放氧。但反应较慢,因为会迅速形成致密层,例如2CaO·SiO₂,阻碍进一步反应。向熔融金属添加石灰没有额外的附带收益。
电石(CaC₂)
CaC₂ + [S] → CaS + 2[C]
电石与硫反应,也像石灰一样生成硫化钙。但它释放的碳会在颗粒周围形成石墨层,限制扩散;这一影响可以通过控制粒度管理。电石的附加优势是释放热量,帮助维持熔融金属温度。
镁(Mg)
Mg + [S] → MgS(固体)
镁与硫的反应远快于另外两种。镁在1090°C汽化,硫化物在气相中成核。该反应向熔融金属提供热量,并尽量减少渣量。
性能与效率数据
镁:效率*高,可在不到5分钟内脱除85%~95%的硫。
电石:电石颗粒可实现65%~90%的脱除率,但结果对粒度较敏感。使用11.8 μm颗粒,可使脱除率达到90%。
石灰(KR):效率*低,在10~20分钟内脱除50%~70%的硫。
通过浸入式喷枪将粉尘喷入熔融金属时,反应剂颗粒与金属的接触时间很短,约0.4秒;采用2~10 mm电石时,时间增加到20~40秒。为便于比较,以下均以粉尘形式考虑。与喷入深度有关的穿透率β,通常为23%~29%。
脱硫工艺
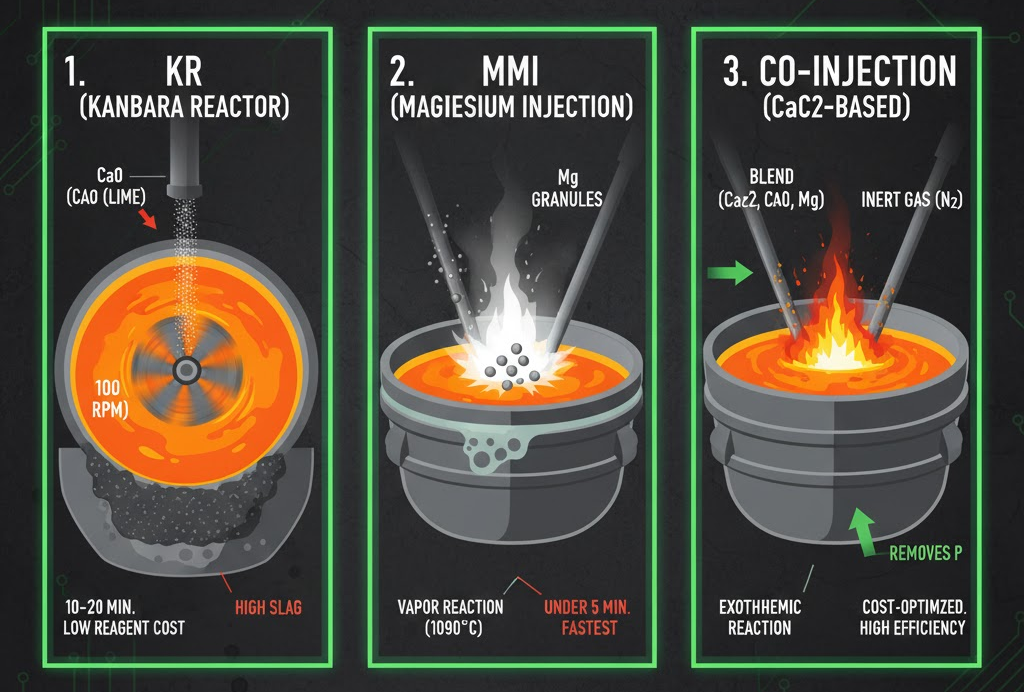
KR(Kanbara Reactor,机械搅拌法):使用石灰,以100 rpm旋转搅拌器混合,耗时10~20分钟。渣量较高,但药剂成本低。工艺需控制混合物碱度,并限制固体损失带来的铁损。
MMI(Magnesium Mono-Injection,镁单剂喷吹):喷入镁颗粒,耗时不到5分钟。镁在1090°C形成蒸气,反应迅速,整个过程渣量少。主要缺点是回硫,即硫重新进入铁水。
复合喷吹:使用镁与石灰混合粉料,通过氮气等惰性气体喷入熔融金属;气泡增强混合。
鱼雷罐复合喷吹:鱼雷罐将高炉铁水运至炼钢车间。以惰性气体将电石和石灰混合料共同喷入铁水,进行混合和脱硫,放热反应可减轻温降。
三类药剂的特性与操作
1. 石灰(CaO)
成本和用途:价格*低,150美元/吨,也是KR工艺的主要药剂。
缺点:生成厚渣,可能造成0.5%~2.5%的明显铁损。
反应动力学:反应较慢,受2CaO·SiO₂等层状产物限制。
性能:简单CaO工艺的基础脱硫率为50%~70%,但采用强搅拌和助熔的现代优化工艺,例如KR,可经常实现超过初始铁水硫含量90%的脱除率。
2. 电石(CaC₂)
成本和用途:用于经济性较好的复合喷吹混合料,价格为380美元/吨。
反应动力学:颗粒周围的石墨壳层会限制脱硫,但选择合适粒度后效率较高。文中分析认为2~10 mm*适合兼顾效果与成本,颗粒可沉至钢包底部。
安全:主要风险是遇水剧烈反应,生成乙炔。
3. 镁(Mg)
成本和用途:价格*高,为2,270美元/吨,用于MMI工艺中低于10 ppm的超低硫目标。
反应动力学:反应*快,能够达到更高脱除率。
损失:渣量和铁损较小,但因沸腾容易出现药剂损失。
局限:高碳金属,例如HIsarna工艺铁水,可能因石墨阻挡反应而降低效率。
| 指标 | 石灰 | 电石 | 镁 |
|---|---|---|---|
| 脱除率(%) | 50~70 | 65~90(细颗粒90) | 85~95 |
| 耗时(分钟) | 10~20 | 5~12 | 少于5 |
| 每吨渣量(kg) | 10~15 | 8~12 | 少于5 |
| 铁损(%) | 2~3 | 低于1 | 低于1 |
| 温降(°C) | 25~40 | 15~25 | 提供热量 |
| *终硫含量(ppm,初始400) | 100~200 | 10~50 | 低于10 |
成本分析
评价药剂,应比较价格、消耗量,以及铁损、能量损失等工艺代价。只看采购成本容易误判。以下依据Schrama, F. N. H.(2021)《21世纪钢铁生产中的脱硫》(Desulphurisation in 21st century iron- and steelmaking)的成本模型,结合2025年第三季度的价格,分析不同工艺中的石灰、镁和电石。分析前请注意以下说明。
成本模型与数据来源说明
药剂消耗、铁损、温降代价,以及磨损/氮气成本,直接取自代尔夫特理工大学Schrama(2021)论文。论文中多数工业数据来自Tata Steel IJmuiden钢厂2017~2020年的运行条件。
其他钢厂的实际成本,会因当地铁水成分、设备设计、药剂品质、人工及能源价格而不同。根据文中引用,相对排序“镁*低→复合喷吹→电石+石灰→KR石灰*高”及各项代价的量级,已在多家欧洲、亚洲联合钢厂得到验证,但**美元/吨铁水数值应作为参考,不能视为普遍适用。
价格(仅采用IMARC Group)
石灰:150美元/公吨,生石灰报告,2025年第三季度。
电石:380美元/公吨,电石报告,2025年10月。
镁:2,270美元/公吨,镁报告,2025年第三季度。
药剂消耗:Schrama(2021),第8.4.2、8.5.1节
| 工艺 | 石灰(kg/tHM) | CaC₂(kg/tHM) | Mg(kg/tHM) |
|---|---|---|---|
| KR石灰 | 12~15 | — | — |
| MMI镁 | — | — | 0.6~0.8 |
| 镁+石灰复合喷吹 | 4~5 | — | 0.3~0.4 |
| 电石+石灰混合料 | 4~6 | 6~8 | — |
附加成本因素:Schrama(2021)
| 因素 | 数值 | 来源 |
|---|---|---|
| 铁损(KR石灰) | 25 kg/tHM | 第3章,第61页 |
| 铁损(其他) | 8 kg/tHM | 第3章,第62页 |
| 温降(石灰) | 30°C | 第2章,第30页 |
| 温降(电石) | 15°C | 第2章,第30页 |
| 温降(镁) | 净值0°C | 第2章,第30页 |
| 铁价格 | 420美元/公吨 | 第8章,第164页 |
| 温降成本 | 0.045美元/°C | 第8章,第165页 |
| N₂+磨损(KR) | 1.25美元/tHM | 第8章,第165页 |
| N₂+磨损(MMI/复合喷吹) | 0.55~0.80美元/tHM | 第8章,第166页 |
逐项成本计算(每吨铁水,tHM)
| 工艺 | 药剂成本 | 铁损 | 温降 | 磨损/N₂ | 环保 | 合计 |
|---|---|---|---|---|---|---|
| KR石灰 | 13.5 kg×150美元/1000=2.03美元 | 25 kg×0.42美元=10.50美元 | 30°C×0.045美元=1.35美元 | 1.25美元 | 0.25美元 | 15.38美元 |
| MMI镁 | 0.7 kg×2,270美元/1000=1.59美元 | 8 kg×0.42美元=3.36美元 | 0.00美元 | 0.55美元 | 0.15美元 | 5.65美元 |
| 镁+石灰复合喷吹 | (4.5 kg×150美元+0.35 kg×2,270美元)/1000=1.47美元 | 3.36美元 | 10°C×0.045美元=0.45美元 | 0.80美元 | 0.15美元 | 6.23美元 |
| 电石+石灰混合料 | (5 kg×150美元+7 kg×380美元)/1000=3.41美元 | 3.36美元 | 15°C×0.045美元=0.68美元 | 1.00美元 | 0.30美元 | 8.75美元 |
2025年成本汇总(仅采用IMARC与Schrama)
| 工艺/药剂 | 药剂 | 铁损 | 温降 | 磨损/N₂ | 环保 | 合计(美元/tHM) |
|---|---|---|---|---|---|---|
| KR石灰 | 2.03 | 10.50 | 1.35 | 1.25 | 0.25 | 15.38 |
| MMI镁 | 1.59 | 3.36 | 0.00 | 0.55 | 0.15 | 5.65 |
| 镁+石灰复合喷吹 | 1.47 | 3.36 | 0.45 | 0.80 | 0.15 | 6.23 |
| 电石+石灰混合料(鱼雷罐) | 3.41 | 3.36 | 0.68 | 1.00 | 0.30 | 8.75 |
连续铁水脱硫(CHMD)的节约效果
Schrama(2021)第8章、第167页指出:“连续脱硫使药剂用量减少10%~15%、铁损减少50%、磨损减少20%。”
| 工艺 | 间歇成本 | CHMD成本 | 节约 |
|---|---|---|---|
| 电石+石灰(鱼雷罐→CHMD) | 8.75美元 | 7.44美元 | 减少15% |
| 镁+石灰复合喷吹 | 6.23美元 | 5.30美元 | 减少15% |
*终比较(仅采用IMARC与Schrama)
| 药剂/工艺 | 成本排名 | 合计(美元/tHM) | 适用情况 |
|---|---|---|---|
| MMI镁 | 第1 | 5.65 | 超低硫、快速处理 |
| 镁+石灰复合喷吹 | 第2 | 6.23 | 兼顾成本与性能 |
| 电石+石灰(CHMD) | 第3 | 7.44 | 脱磷、HIsarna、热量、连续流程 |
| 电石+石灰(鱼雷罐) | 第4 | 8.75 | 间歇鱼雷罐中的高磷铁水 |
| KR石灰 | 第5 | 15.38 | 没有喷枪时 |
采用电石+石灰的CHMD复合喷吹工艺,电石初始采购价为380美元/公吨,与镁相比具有价格竞争力。
结语:如何选择更经济的方案
综合比较三类药剂后,文中分析认为电石和镁*具成本优势。MMI镁工艺的综合成本估计为每吨钢5.65美元;电石采购单价较低,综合成本仅比MMI镁工艺高1.8~3美元/tHM,因此也是很好的选择。
镁也存在使用难点,例如1090°C的较低沸点可能引起汽化和烟气,带来安全风险。相比之下,文中分析认为电石还有增强钢材、避免脆性的优势;电石密度较高,更安全、易于控制,并认为其渣量低于纯镁药剂。
电石(CaC₂)具有较低风险和较低初始成本,是工业企业可考虑的选择。采用串联反应器的连续HMD(CHMD)被视为未来发展方向。由于药剂消耗下降、铁损降低至1%以下,预计总体运行成本比间歇工艺降低10%~15%。
如果您需要优质电石颗粒,欢迎访问TYWH网站。我们提供优质工业级电石,杂质控制指标为Si≤2%、Fe≤0.2%、P≤0.02%、S≤0.2%,适合复合喷吹工艺。
买电石请联系:17822272992