- 暂无相关记录!
标准纯度范围在商业上可行,但温控窗口较窄,通常为70~80°C。虽有生成有毒气体的副反应,但可以控制。纯度80.6%的电石仍可达到300 L/kg发气量,已接近单位电石的理想乙炔产出。采用这一温度范围,是为了避开温度升至100°C时的失控风险。腐蚀可能造成容器每年*多0.6 mm点蚀,并使*终乙炔生产成本增加0.15~0.25/kg,但仍具有商业可行性。
冷却优化
水既参与反应,也承担冷却作用,合理用量十分关键。仅按化学反应计算,每千克电石只需0.56 L水,但这一用量不足以提供冷却。工业应用通常需要5~20 L/kg,使反应保持在安全的70~80°C,明显低于100°C失控风险温度。优化水与电石的比例,可进一步改善工艺。
Rodygin等(2022)的研究表明,采用2:1或3:1比例,可以节省15%~20%的能量,并减少20%的Ca(OH)₂浆液体积。但实际运行中,控制反应和获得良好产量可能较困难,因此5~20 L/kg更具实用性。
商业电石产品及其优化潜力
电石纯度和水解温度对乙炔生产的重要作用已经明确。接下来,分析粒度与适当温度匹配后能带来怎样的表现。
以中国主要电石生产企业TYWH(乌海TYWH化工有限公司)为例,其年产能为120,000吨,产品面向工业客户,广泛用于乙炔生产。
TYWH产品概况
TYWH采用50 kg或100 kg气密钢桶包装,便于出运,并遵循ISO 9001/14001标准。产品保质期约为12~18个月,密封桶内湿度通常控制在1%以下。
产品符合相关国际标准,灰分要求低于1%。TYWH产品的有毒杂质控制指标为PH₃<0.04%、H₂S<0.06%,适合水解生产,可减少有毒副产物,并满足行业要求。
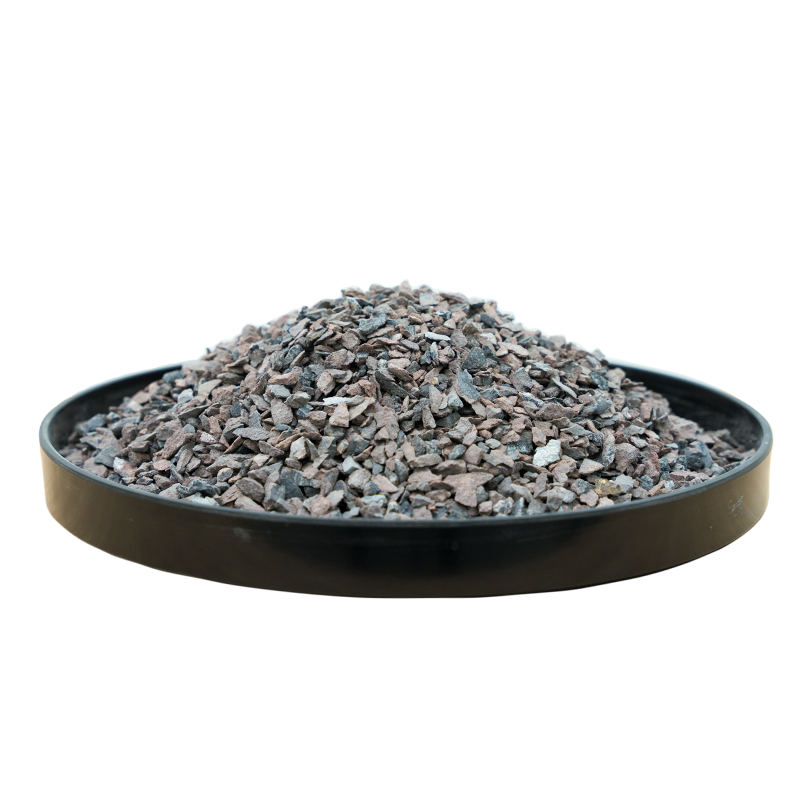
TYWH产品等级与水解条件的匹配
获得较高乙炔产量,需要优化温度并匹配合适纯度,从而提高生产效率。以下是TYWH电石产品等级及其对应的乙炔生产参数:
| CaC₂含量(%) | 发气量(L/kg) |
|---|---|
| 63.14 | 235 |
| 68.52 | 255 |
| 72.54 | 270 |
| 73.89 | 275 |
| 75.2 | 280 |
| 76.57 | 285 |
| 77.91 | 290 |
| 80.6 | 300 |
| 81.95 | 305 |
| 83.29 | 310 |
优化乙炔生产的主要收益
能耗与产量
优化匹配可减少20%~25%的热量浪费,使集成生物质系统的㶲效率达到约73.2%,并节约约0.20美元/kg的能源成本。
生产规模匹配
15~25 mm较小粒度用于产量低于10 kg/h的中试系统;80~120 mm较大粒度用于产量超过1 t/h的工厂。在合适温度下运行时,较大粒度可带来5%~10%的产量优势。