- 暂无相关记录!
机械因素
穿透率(β):反应效率与穿透率有关,这里指搅拌气体流量相对于喷入反应剂流量的比例。
工艺路线:选择铁水预处理还是钢包炉精炼,会影响处理结果。
混合与搅拌:双喷枪等反应剂喷入系统的配置,以及惰性气体搅拌程度,决定硫与电石的接触情况。
2~10 mm粒度对脱硫的影响
了解脱硫过程及各项参数后,就可以讨论电石粒度对效率的影响。对于高生产率工艺,*佳粒度为2~10 mm。
反应动力学与持续反应能力
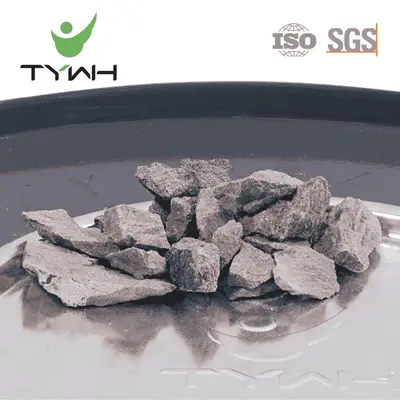
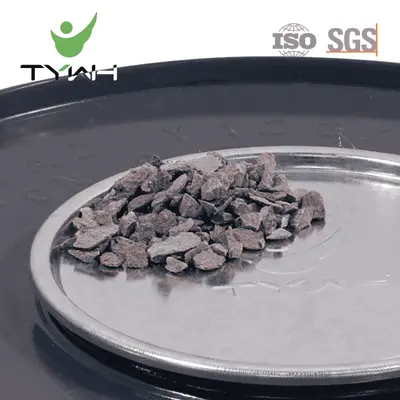
增加反应表面积,会影响整体反应动力学。整个工艺中,电石必须在熔融金属中保持稳定的反应表现,2~10 mm范围对效率尤为关键。
持续反应速率:将电石磨成粉尘加入钢液,虽然可获得*快初始反应,但效果很快减弱。2~10 mm颗粒能够维持有效的传质尺度,在整个精炼时间内保持可靠反应(Coudure与Irons,1994)。
避免反应快速衰减:2~10 mm颗粒具有适度表面积,可限制CaS产物壳层过快形成;超细颗粒可能在几秒内被壳层“包住”,使反应受阻。壳层生长较慢,有助于电石核心继续有效反应,并保持可预测的扩散动力学(Chiang等,1990)。
利用率与物理控制
与粉尘相比,2~10 mm电石颗粒具有更好的物理稳定性,因此材料利用率更高。
较高利用率
2~10 mm颗粒的反应剂利用率为55%~75%,而小于1 mm粉尘仅为40%~55%,原因是前者较少被载气立即吹走(Coudure与Irons,1994)。
较好的穿透率(β)
典型喷入速度下,穿透率β可达到25%~35%,明显高于细粉。颗粒质量较大,不易被气泡夹带,有助于深入熔融金属。
足够的停留时间
虽然颗粒在喷吹羽流中的停留时间较短,只有0.8~3秒,但喷入颗粒数量达到数十亿级,累积接触足够充分,可在180~240秒内达到75%~90%的脱硫率(Guo等,2023)。
结果可预测
严格控制粒度,使90%以上颗粒符合规格,能够让不同班次的K和β值保持可重复性,反应更易控制,结果也更可预测。
使用2~10 mm粒度的优势
优化反应:兼顾有效反应所需的表面积,并避免CaS壳层快速形成,让反应持续更久。
更好穿透:气力输送中较高的穿透率(β=25%~35%)有助于深入接触,提高每次加料的脱硫效果。
改善混合:颗粒配合气泡搅拌和循环,减少不活跃的“死区”,加强硫扩散。
提高安全性:相比反应活跃、扬尘较多的细粉,可明显降低受潮后乙炔爆炸的风险。
工艺效率:严格的粒度控制,使反应速率常数K和穿透效果可重复,支持稳定结果和高效工艺。
便于处理:颗粒磨蚀性较低,利于稳定维持较高流量,并减少喷枪等设备磨损。
降低反应剂成本:利用率提高、损失减少,与微米级粉末方法相比,估计可降低约25%的反应剂消耗。